引言
很多 SLS 尼龙零件在样件阶段直接打印螺纹就够用了,但只要零件需要反复拆装、长期维护、承受更稳定的锁紧力矩,或者更接近量产产品的使用状态,螺纹嵌件通常会更可靠。
关键问题不是 SLS 能不能打印螺纹。它可以。真正要判断的是:打印螺纹是否适合这个零件的真实使用场景。
对于早期验证,打印螺纹简单、快速、成本低;对于试产、客户使用或需要维护拆装的零件,金属螺纹嵌件往往更适合作为长期工程接口。
打印螺纹和螺纹嵌件的区别
打印螺纹是直接在 SLS 尼龙零件中形成内螺纹或外螺纹。它不需要额外五金件,也减少了后工序,适合低载荷、一次性装配和快速验证。
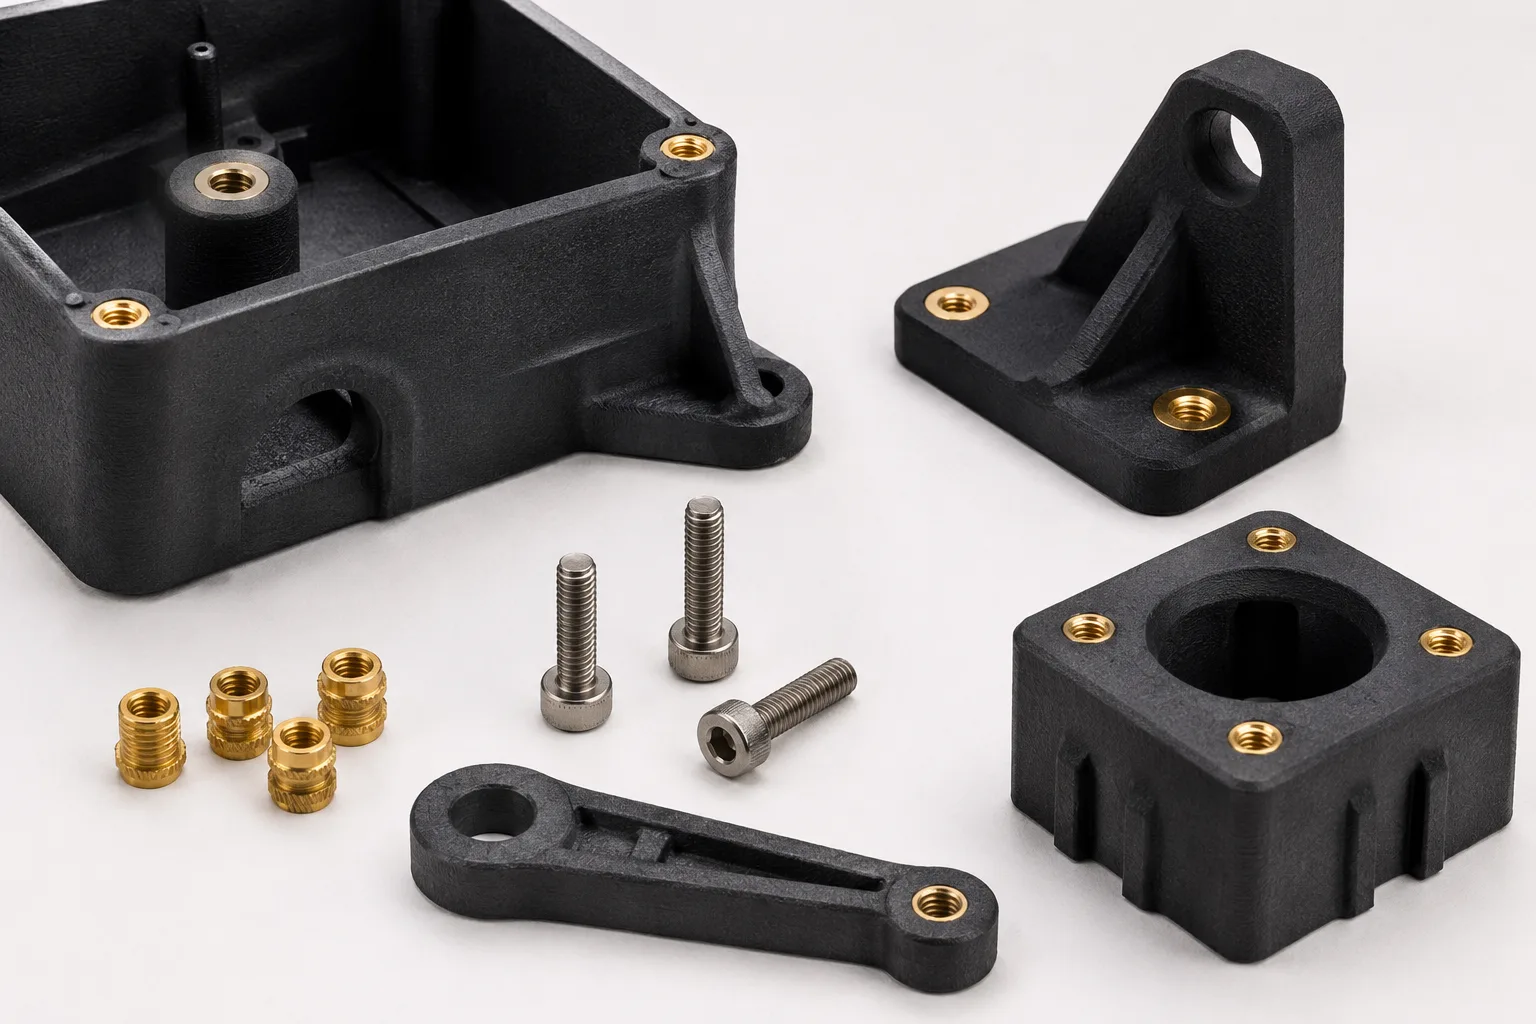
螺纹嵌件则是在打印件中后装金属螺母或铜螺母。它增加了安装工序,但可以提升螺纹耐用性、锁紧稳定性和反复使用能力。
应该选择哪一种,取决于载荷、拆装次数、螺纹尺寸、装配方式和这个紧固点是否关键。
哪些情况更适合嵌件
以下情况更建议使用螺纹嵌件:
- 零件需要多次拆装
- 需要更稳定的锁紧力矩
- 设备存在振动
- 零件用于客户可接触产品
- 螺纹位置是维护接口
- 零件从样件进入试产阶段
- 螺丝锁紧失效会影响产品可靠性
在这些场景中,螺纹嵌件不只是“更结实”,而是把紧固位置变成更可靠的工程接口。
什么时候直接打印螺纹也够用
直接打印螺纹适合:
- 一次性装配
- 低载荷样件
- 快速设计验证
- 较大规格、低力矩螺纹
- 内部测试件
- 临时治具或夹具
这些情况下,打印螺纹可以减少成本和交期,也让 CAD 和后处理流程更简单。
SLS 零件使用螺纹嵌件的设计要点
1. 嵌件周围要有足够壁厚
螺纹嵌件需要周围材料提供支撑,避免开裂和拔出。不要把嵌件放得太靠近薄壁、尖角或零件边缘。
如果壁厚不足,安装嵌件时可能撑裂柱位,或者在拧紧螺丝时产生局部变形。
2. 设计合理的柱位结构
嵌件柱位不应只是一个又高又薄的圆柱。更好的做法是增加底部支撑、圆角和加强筋,让载荷能传递到周围结构。
如果螺纹位置承受装配力或工作载荷,柱位与主体之间必须有足够平滑的受力路径。
3. 控制拧紧力矩
金属嵌件会让接口感觉更强,但周围材料仍然是打印尼龙。装配力矩应受控。如果力矩过高,嵌件本身可能没问题,但尼龙柱位会变形或开裂。
4. 明确安装方式
不同嵌件有不同安装方法,例如热熔、压入、胶粘辅助或其他工艺。安装方式会影响孔径、公差、后处理顺序和质量控制。
对于 SLS 尼龙,应由供应商结合实际嵌件规格和工艺确认推荐孔径。
5. 避免靠近柔性特征
如果螺纹嵌件靠近卡扣、活动铰链或柔性片,会造成局部刚性突变,增加应力集中风险。必要时应增加距离或优化过渡结构。
报价或 DFM 检查时应说明什么
如果零件需要嵌件,建议在 RFQ 中说明:
- 螺纹规格或嵌件型号
- 预期拧紧力矩
- 是否需要反复拆装
- 是否有振动环境
- 供应商是否需要安装嵌件
- 是否需要拉拔、扭矩或装配测试
这些信息能避免报价只覆盖打印,而漏掉后续五金安装和质量检查。
结论
如果目标只是快速验证,直接打印螺纹通常更省事;如果目标是稳定装配、反复使用和更接近长期工程接口,螺纹嵌件通常更值得提前考虑。
如果你不确定 SLS 零件该直接打印螺纹,还是后装铜螺母,可以把 CAD 文件、螺纹规格、装配次数和力矩要求发给 TPM3D,我们可以先做 DFM 检查。
相关成功案例
查看我们在类似项目中的实际应用成果