SLS 打印件的质量需要落实到图纸、表面要求与检验计划。样件研究可以展示特定条件下的结果,实际生产订单则需要单独确认验收标准。
P360 样件研究的条件
TPM3D 于 2026 年 8 月 3 日发布的原始报告采用 P360 设备、0.12 mm 层厚,涉及 Precimid1172Pro BLK(PA12)和 Precimid1172Pro GF30 BLK(玻璃增强 PA12)。
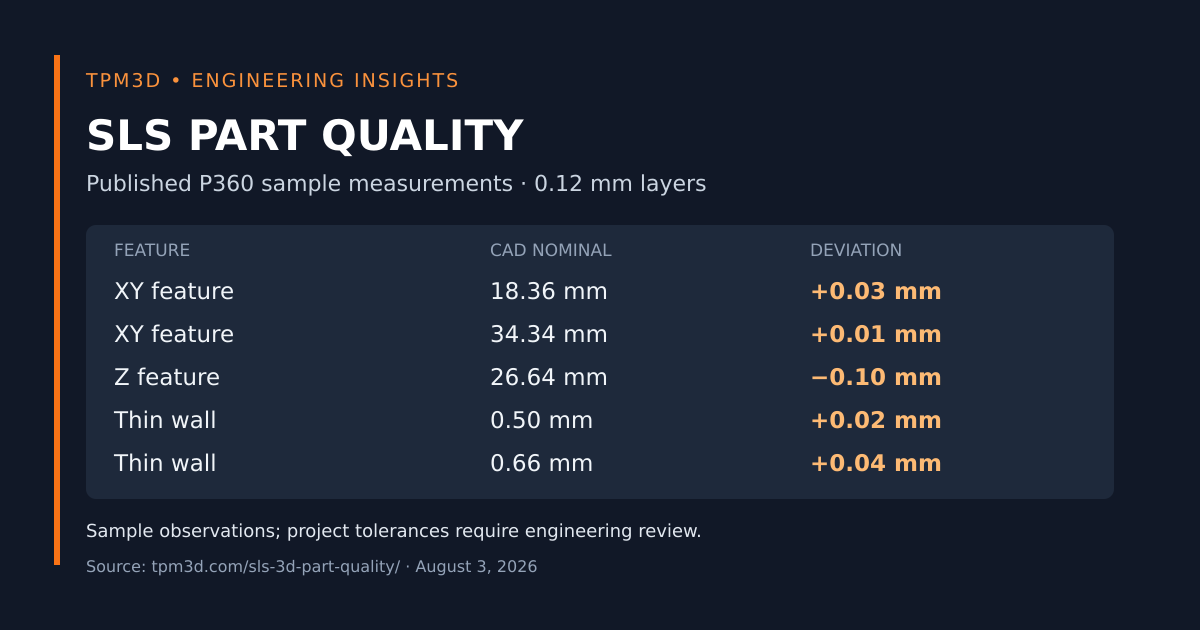
下表属于样件特征的测量观察。原文未逐项对应材料牌号,也未提供完整重复性数据、测量不确定度和检验程序,因此不能据此认定批量统计过程能力。
尺寸实测
正偏差表示实测尺寸大于 CAD 设计尺寸,负偏差表示小于设计尺寸。
| 特征 | CAD 设计尺寸 | 报告中的实测偏差 |
|---|---|---|
| XY 水平特征 | 18.36 mm | +0.03 mm |
| XY 水平特征 | 34.34 mm | +0.01 mm |
| Z 竖直特征 | 26.64 mm | −0.10 mm |
| 薄壁 | 0.50 mm | +0.02 mm |
| 薄壁 | 0.66 mm | +0.04 mm |
对于装配项目,应明确控制配合的关键尺寸、配合件和测量方法,并在预定后处理完成后确认。一个样件特征的偏差,不能直接变成所有孔、凸台、壳体和大尺寸零件的通用公差。
表面与拐角观察
原文描述了样件的均匀哑光外观、不明显的层纹和未见凸起的拐角。这些属于外观观察,不等同于粗糙度、孔隙率或密封性测量。
外观壳体和穿戴部件可先确认外观样板、观察条件和最终处理方式;装配面则应单独确认功能要求。可参考后处理服务及后处理与检验指南。
薄壁:从试样转向生产零件
薄壁样件可以作为设计评审的参考。生产零件还需要综合考虑悬空跨度、过渡区域、清粉、后处理、搬运与实际受力。关键细节宜先通过有代表性的样件确认,再进入批量生产。参见 SLS 设计指南。
手动弯折展示能说明什么?
原文包含手动弯折和断裂展示,但未给出这些展示对应的标准化力学测试数据。它们可以辅助理解样件行为,不能直接作为强度数值、疲劳寿命或产品合格依据。
承载零件应结合具体牌号资料,按最终几何、后处理和使用条件制定测试。参见功能件测试计划。
如何提出项目质量要求?
- **模型与图纸:**版本、单位、关键尺寸和装配接口。
- **材料:**具体牌号,以及刚度、柔性等应用需求。
- **表面:**外观、触感、处理方式和遮蔽区域。
- **检验:**需报告的尺寸、测量方法与验收标准。
- **功能:**载荷、重复动作、环境及装配测试。
- **订单:**数量、目的地和目标交期。
TPM3D 可结合这些要求进行打印服务评审。关键特征建议先确定样件与验收方案,再安排生产。
来源与适用范围
数据与观察描述来源:TPM3D P360 打印件质量报告,2026 年 8 月 3 日。本篇补充了采购与检验建议,不代表新增测试。
本研究不直接证明其他设备、牌号、颜色、几何或后处理路线的等效结果,也不能套用于 Precimid 1190 或 1171。具体公差与适用性需按项目确认。
常见问题
这些尺寸数据能作为所有订单的交付公差吗?
不能。这些数据对应已发布 P360 研究中的特定样件特征。实际订单需结合几何、材料、方向、后处理和测量方法确认验收公差。
所有零件都可以采用 0.50 mm 壁厚吗?
报告包含这一厚度的薄壁样件,但生产零件还需满足清粉、后处理、运输和使用载荷要求,应评估完整几何。
照片能证明粗糙度和力学强度吗?
照片只能呈现可见外观。粗糙度需要对应测量方法,力学性能需要适当的测试程序与数据。
相关成功案例
查看我们在类似项目中的实际应用成果